Trang chủ / Blog / Tin tức ngành / Ép đùn rãnh nhôm: Hướng dẫn lựa chọn hợp kim, dung sai và cấu hình
Tin tức ngành


Một nhà tích hợp dây chuyền lắp ráp đã từng từ chối 600 mét đường rãnh chữ T 40-series vì độ mở của khe đã lệch xuống 8,35 mm so với danh nghĩa 8,20 mm. Các giá đỡ vẫn trượt dọc theo mặt cắt, các cam chống phản ứng ngược không có chỗ ngồi và sáu trạm phải được làm lại tại chỗ trước khi dây chuyền có thể được phê duyệt.
Theo dõi ép đùn hiếm khi thất bại về sức mạnh. Chúng thất bại về hình dạng khe, độ thẳng và tính nhất quán về nhiệt độ. Thực hiện đúng ba điều đó và một cấu hình sẽ tồn tại lâu hơn chiếc máy mà nó được gắn vào. Nhận sai và không có bản nâng cấp hợp kim nào sẽ cứu được dự án.
Chỉ định hệ thống khe và cấp dung sai trước khi bạn đặt tên cho hợp kim, sau đó khóa độ thẳng trên mỗi mét và độ dày anodizing vào đơn đặt hàng. Bốn con số đó quyết định độ vừa vặn, tuổi thọ hao mòn và chi phí làm lại. Mọi thứ khác trong đặc điểm kỹ thuật chỉ là thứ yếu.
Ép đùn đường ray là một biên dạng rỗng hoặc nửa rỗng có công việc chính là dẫn hướng, vận chuyển hoặc kẹp thứ gì đó dọc theo đường tuyến tính. Dòng này rộng hơn so với hình ảnh đóng khung khe chữ T của hầu hết các kỹ sư: đường ray cửa sổ và cửa trượt, đường ray rèm, đường ray dẫn hướng băng tải, đường ray ghế ngồi vận chuyển đường sắt, kênh giá nóc và hộp chứa pin đều nằm trong cùng một danh mục.
Sự lựa chọn mặc định. Nó đùn ra nhanh chóng, anod hóa đồng đều và gia công sạch sẽ, đồng thời nó bao phủ hầu hết các công việc đóng khung, đồ nội thất và đường ray kiến trúc.
Mạnh mẽ hơn đáng kể với chất lượng đùn tốt. Lựa chọn thông thường cho vận chuyển đường sắt, nhịp dài không được hỗ trợ và đường ray kết cấu ô tô.
Độ bền lại cao hơn, nhưng hình dạng khe phức tạp khó lấp đầy hơn và quá trình anod hóa có thể trông loang lổ. Dành nó cho toa xe được gia công thay vì đường ray dài.
Một nhà cung cấp sở hữu xưởng khuôn, máy ép và bể anodizing có thể điều chỉnh kích thước khe mà không cần bên thứ ba tham gia vào vòng lặp, điều này quan trọng khi nguyên mẫu được cắt lại hai lần trước khi được phê duyệt. Hồ sơ nhà máy của chúng tôi giải thích cách các giai đoạn đó kết nối dưới một mái nhà.
Các số liệu dưới đây là điển hình cho ép đùn thương mại. Xác nhận các giá trị thực tế trên giấy chứng nhận máy nghiền cho mỗi lần gia nhiệt trước khi phát hành bản vẽ, vì cửa sổ nhiệt luyện di chuyển giữa máy ép và hình dạng biên dạng.
Khi ép đùn rãnh cắt, anod hóa, sẵn sàng lắp đặt, bản thân kim loại này gần bằng một nửa giá thành. Thực tế duy nhất đó thúc đẩy hầu hết các quyết định mua hàng đáng thực hiện.
Hai hậu quả theo sau. Sự thay đổi một phần trăm của giá phôi sẽ lớn hơn sự thay đổi năm phần trăm của dây chuyền anodizing, vì vậy hãy thương lượng mức trợ cấp kim loại và phế liệu trước khi theo đuổi việc giảm giá lớp phủ. Và sai sót về dung sai là chi tiết đơn hàng đắt nhất: lô hàng bị từ chối đã tiêu tốn kim loại, lớp phủ và vận chuyển hàng hóa, và việc làm lại nó thường cộng thêm 8 đến 15% vào chi phí đơn vị hiệu quả.
Trên một sổ đặt hàng công nghiệp hỗn hợp, nhu cầu về hồ sơ theo dõi phân chia gần như thế này.
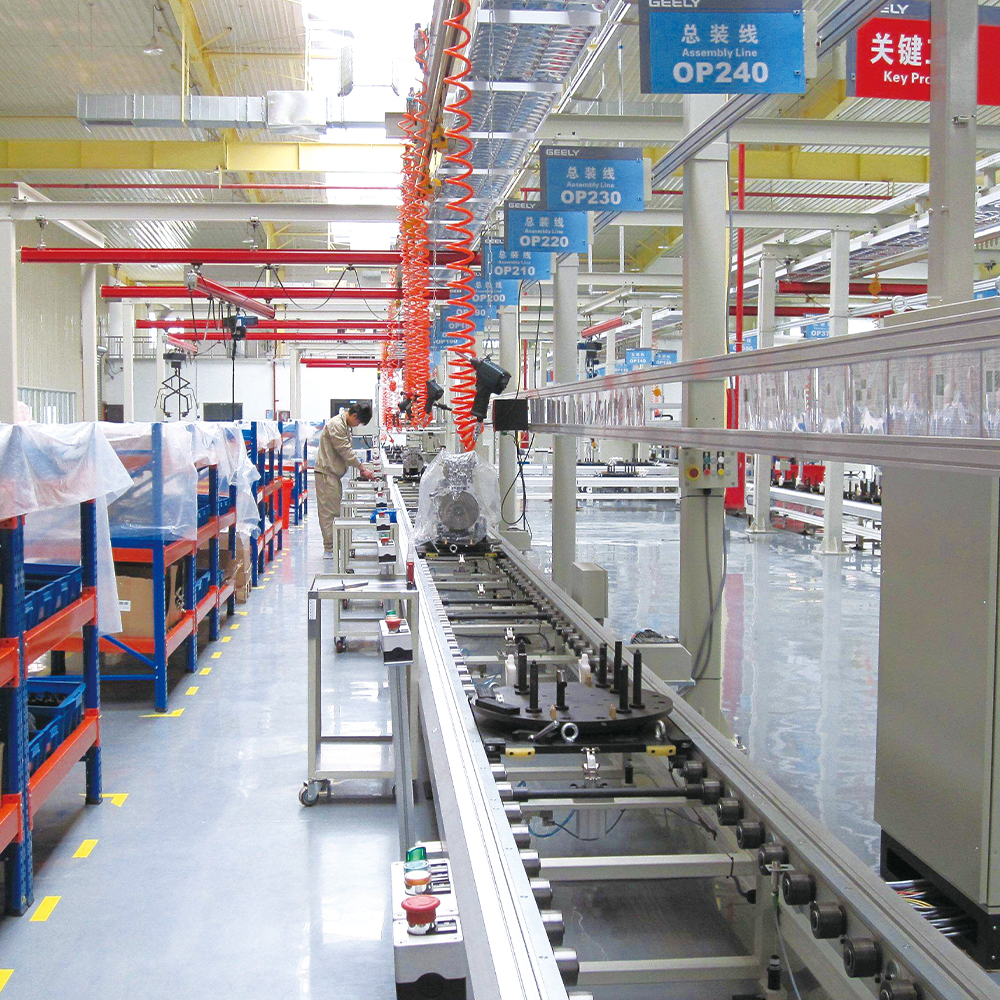
Tự động hóa công nghiệp là khối đơn lẻ lớn nhất và nó hoạt động khác với phần còn lại. Người mua đặt hàng lại theo nhịp độ hàng tháng từ cùng một bản vẽ, do đó, khả năng lặp lại của khe và lớp phủ quan trọng hơn nhiều so với mức giá thấp nhất trong đơn đặt hàng đầu tiên.
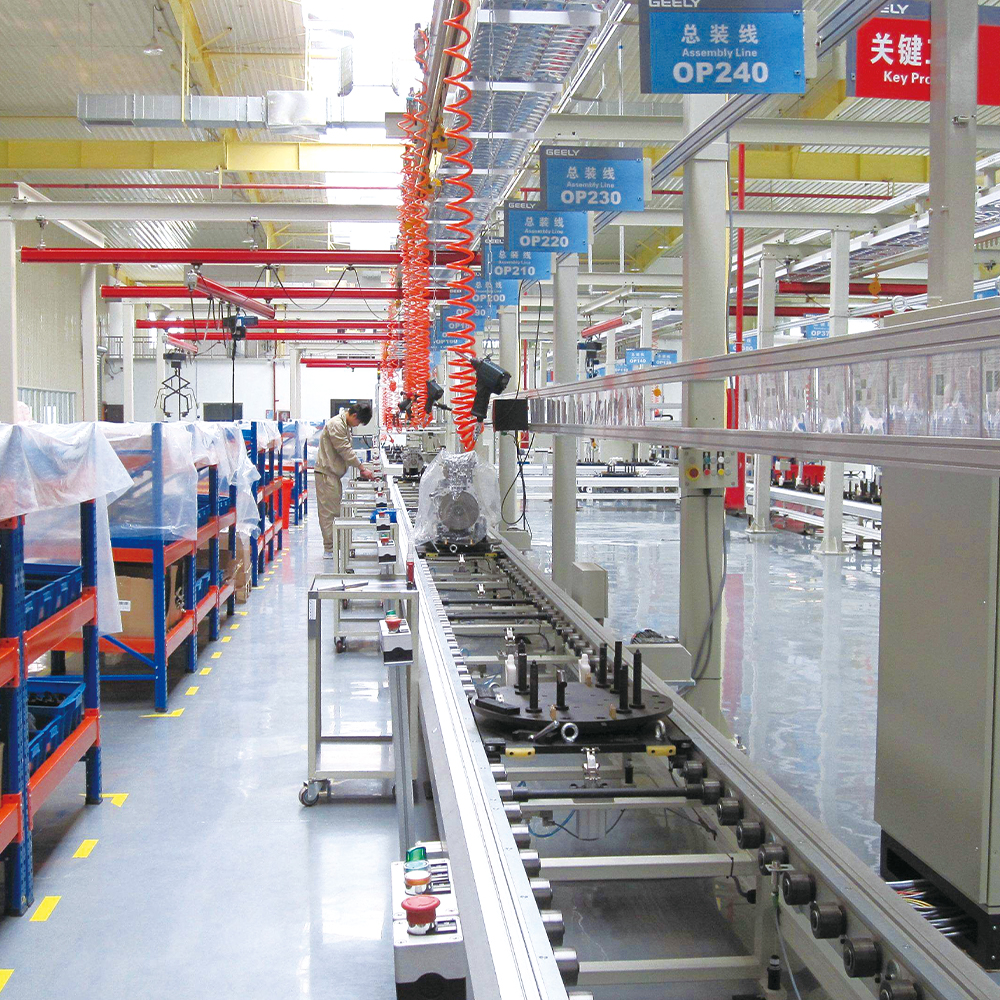 Hồ sơ nhôm dây chuyền lắp ráp công nghiệp Hồ sơ nhôm dây chuyền lắp ráp công nghiệp are the backbone of modern manufacturing, providing a lightweight, durable, and highly flexible solution for efficient produ... Xem sản phẩm →
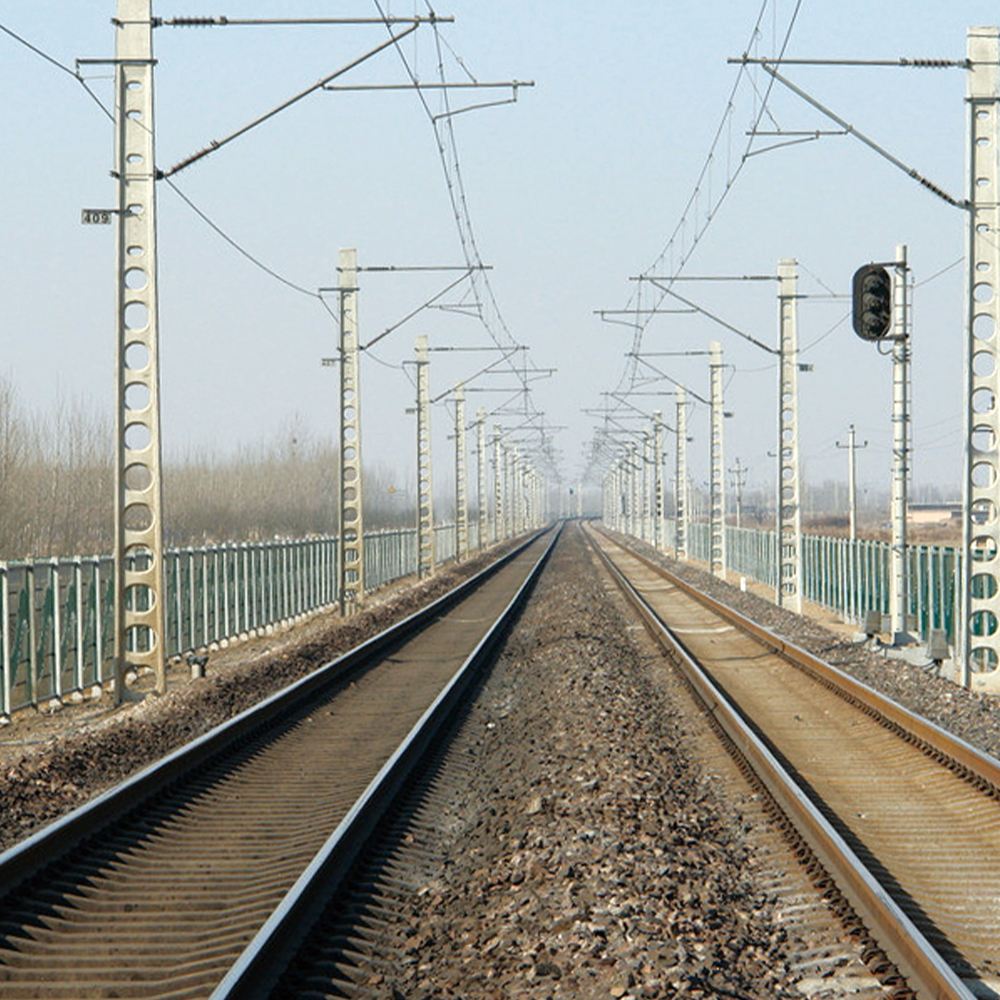
Vận chuyển đường sắt nằm ở đầu bên kia. Số lượng tuyển dụng thấp, trình độ chuyên môn dài và hồ sơ được phê duyệt cho một chương trình thường không thay đổi trong nhiều năm.
 Hồ sơ vận chuyển đường sắt nhôm Ray dẫn tàu tốc độ cao, biên dạng dầm động cơ cửa, biên dạng lưới, tấm cổng được che chắn, giá để hành lý, v.v. Profile nhôm vận chuyển đường sắt được thiết kế để xác định lại... Xem sản phẩm →
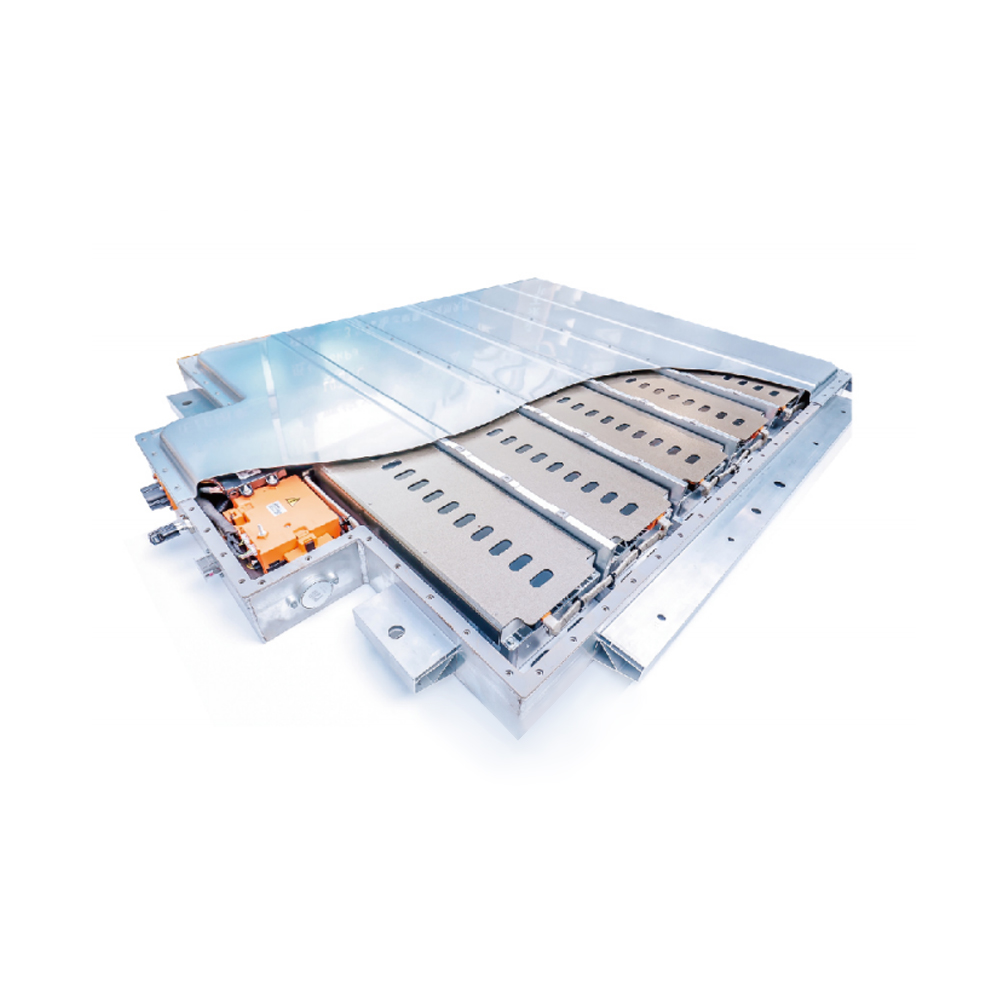
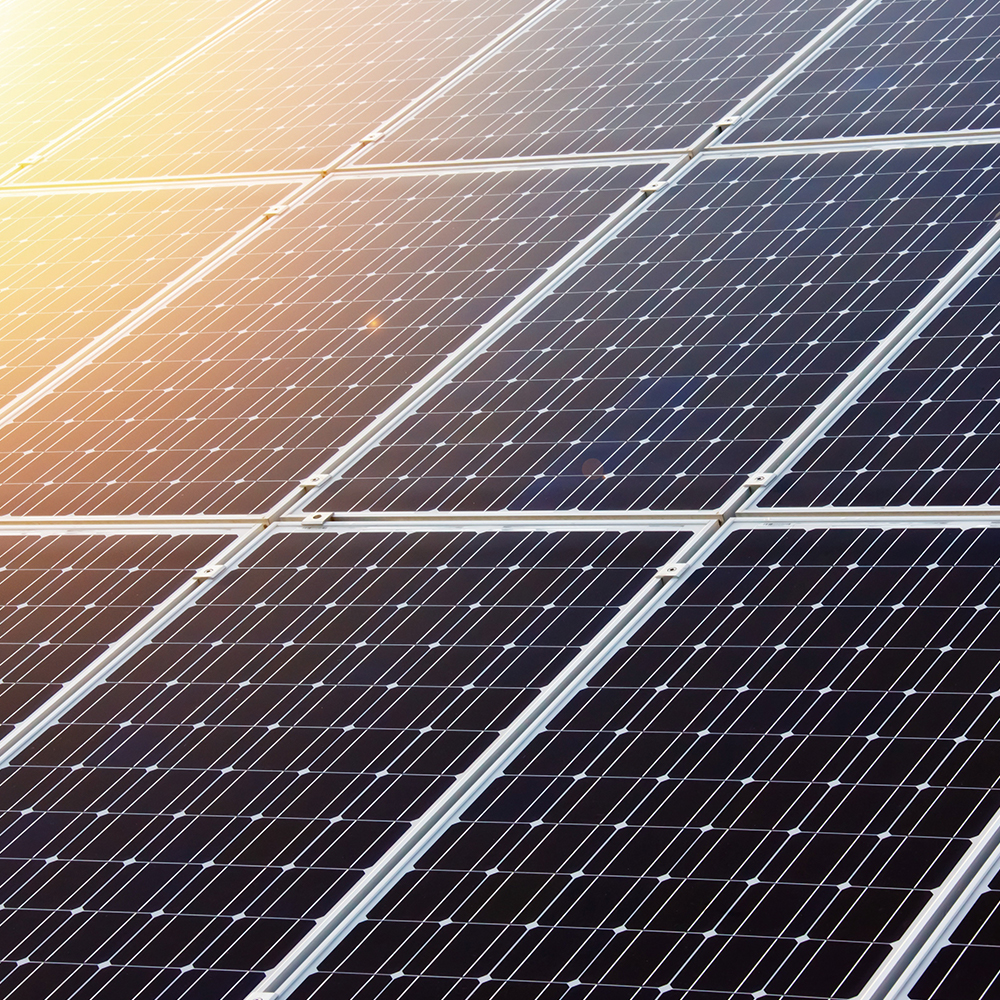
Các ứng dụng xây dựng và năng lượng nằm ở giữa. Các rãnh cửa sổ và cửa trượt cạnh tranh về giá cả và độ hoàn thiện, trong khi cấu hình lắp quang điện và bộ pin được đánh giá dựa trên tính nhất quán về kích thước và hiệu suất ăn mòn trong thời gian sử dụng được tính bằng thập kỷ.
Bắt đầu với tải trọng trong trường hợp xấu nhất và chiều dài không được hỗ trợ. Xe ngựa nặng 3 kg dài hơn 1,5 m và xe ngựa nặng 40 kg dài hơn 4 m sẽ không sử dụng cùng một mặt cắt, bất kể catalogue ngụ ý gì.
20-series dành cho khung và vỏ đèn nhẹ, 40-series dành cho tấm bảo vệ máy và trạm làm việc, 45-series hoặc đường ray chuyên dụng dành cho toa xe di chuyển hàng ngày dưới tải trọng.
Chỉ bây giờ, khi hình học đã được giải quyết. Nhịp dài và tải trọng động phù hợp với 6005A-T6; các đường khung và kiến trúc được 6063-T5 phục vụ tốt.
Dung sai thương mại chung phù hợp với việc đóng khung. Toa xe có dẫn hướng và cấu hình vận chuyển đường sắt cần kiểm soát khe chặt chẽ hơn và độ thẳng 0,5 mm trên mét, được đo trên toàn bộ chiều dài thay vì trên mẫu.
Anodizing at 10 to 12 micrometres is enough indoors; 15 micrometres or more is worth specifying outdoors or in humid plants. Where a carriage slides daily, add a liner or hard anodising rather than trusting a decorative coating.
Các chiều dài được cán, cắt theo kích cỡ, được gia công hoặc lắp ráp. Các biên dạng đi thẳng vào ô gia công sẽ lưu lại thao tác xử lý, nhưng chỉ khi bản vẽ đã mang mốc chuẩn và dung sai gia công.
Biên dạng rãnh di chuyển thẳng vào gia công cần có mốc chuẩn, mặt kẹp và dung sai đã thỏa thuận trước khi cắt khuôn. Nguyên tắc tương tự được nêu trong ghi chú của chúng tôi về hồ sơ nhôm công nghiệp trong gia công CNC .
Một khuôn theo dõi chuyên dụng thường có giá từ 1.500 đến 4.000 đô la Mỹ tùy thuộc vào kích thước và độ phức tạp và nó thường được khấu hao theo đơn đặt hàng đầu tiên thay vì tính phí lại cho những lần lặp lại.
Số học rất đơn giản. Nếu một rãnh tùy chỉnh thay thế hai cấu hình tiêu chuẩn cộng với một miếng đệm gia công, chỉ riêng việc tiết kiệm thời gian lắp ráp thường sẽ hoàn trả khuôn trong vòng ba đến năm tấn sản lượng. Dưới khối lượng đó, các biên dạng tiêu chuẩn được gia công thường rẻ hơn; phía trên nó, một khuôn chuyên dụng cho phép bạn kiểm soát khe, tường và lớp hoàn thiện trong một bộ phận duy nhất.
 Nhà cung cấp tùy chỉnh khuôn ép đùn nhôm Khuôn ép đùn nhôm tùy chỉnh mang lại độ chính xác chưa từng có, cho phép các nhà sản xuất đạt được các hình dạng phức tạp với dung sai chặt chẽ. Không giống như các khuôn tiêu chuẩn,... Xem sản phẩm →
Tài liệu là nơi nhiều dự án lặng lẽ thất bại. Một nhà cung cấp có thể theo dõi số nhiệt trở lại máy ép và lô anodizing sẽ giải quyết tranh chấp trong vài ngày thay vì vài tuần và khả năng truy xuất nguồn gốc đó có giá trị hơn một khoản chênh lệch giá nhỏ trong đơn đặt hàng.
Đặt bốn số trên bản vẽ: độ mở khe, độ dày thành, giới hạn độ thẳng và độ dày lớp phủ. Mọi thứ khác trong đặc điểm kỹ thuật có thể được thảo luận với nhà cung cấp của bạn. Bốn người đó quyết định xem đường đua có hoạt động hay không khi nó đến địa điểm.
Bản quyền © 2025 Công ty TNHH Nhôm Jiangyin Jianbang
Mọi quyền được bảo lưu.
 Nhà sản xuất đùn nhôm
Nhà cung cấp hồ sơ nhôm