Trang chủ / Blog / Tin tức ngành / Đùn nhôm định hình: Quy trình, hợp kim, ứng dụng và lựa chọn nhà cung cấp
Tin tức ngành


Cứ sau vài tuần, một kỹ sư mua sắm lại mở ra ba báo giá cho cùng một cấu hình nhôm 6063-T5: bản vẽ giống nhau, hợp kim giống nhau, tính chất giống nhau và giá chênh lệch 15%. Báo giá rẻ nhất thường không vượt qua được quá trình kiểm tra anodizing hoặc xuất hiện với chiếc nơ có thể nhìn thấy được. Ép đùn profile nhôm là một quy trình hoàn thiện, nhưng khoảng cách giữa một profile tuân thủ và một sản phẩm bị loại bỏ tốn kém sẽ được quyết định từ rất lâu trước khi profile được đóng gói.
Ép đùn định hình nhôm ép phôi thép đã được làm nóng trước thông qua khuôn định hình để tạo ra mặt cắt ngang liên tục. Trong quá trình ép đùn trực tiếp, một máy ép thủy lực đẩy phôi thép ở nhiệt độ 450–500 °C qua khuôn thép cứng; kim loại thoát ra dưới dạng biên dạng, được tôi, kéo căng, cắt và sau đó được lão hóa nhân tạo để đạt đến nhiệt độ quy định. Trình tự này nghe có vẻ đơn giản nhưng mỗi bước lại kiểm soát một thuộc tính chất lượng khác nhau.
Hình dạng khuôn xác định độ chính xác về kích thước, độ hoàn thiện bề mặt và dòng chảy kim loại. Khuôn kém cân bằng gây ra hiện tượng xoắn, đường khuôn và độ dày thành thay đổi.
Hợp kim 6xxx chiếm ưu thế trong quá trình ép đùn vì chúng cân bằng độ bền, khả năng chống ăn mòn và hoạt động anodizing. Nhiệt độ thiết lập các tính chất cơ học cuối cùng.
Tốc độ làm nguội và thời gian lão hóa kiểm soát độ cứng và cường độ năng suất. Sự lão hóa không đồng đều thể hiện ở độ cứng không đồng đều trong một lô sản xuất.
Kéo dài sau khi ép đùn sẽ loại bỏ hiện tượng xoắn và cong. Nếu không có nó, các biên dạng dài sẽ vượt quá giới hạn cho phép trong quá trình gia công hoặc lắp đặt.
 Hướng dẫn lựa chọn hợp kim nhôm cho hồ sơ ép đùn So sánh các hợp kim dòng 6xxx được chỉ định phổ biến nhất cho cấu hình kiến trúc, ô tô, công nghiệp và năng lượng mới, với những hiểu biết thực tế về khả năng ép đùn, anodizing và khả năng hàn để giúp bạn chọn vật liệu phù hợp. Xem sản phẩm →
Hầu hết các profile ép đùn thương mại đều sử dụng hợp kim 6xxx (Al-Mg-Si) vì chúng đùn tốt, anod hóa ở mức chấp nhận được và có thể hàn được. Bảng dưới đây so sánh các hợp kim được chỉ định thường xuyên nhất cho các cấu kiện kiến trúc, ô tô, công nghiệp và năng lượng mới.
Nguyên tắc lựa chọn: chọn 6060 hoặc 6063 cho các bề mặt kiến trúc nhìn thấy được; chuyển sang 6005A hoặc 6061 đối với phần kết cấu; chọn 6082 khi tải cao và bộ phận sẽ được gia công hoặc hàn rộng rãi.
Cường độ lợi nhuận là con số trên biểu dữ liệu, nhưng hiệu suất trong thế giới thực phụ thuộc vào các chỉ số hiếm khi được trích dẫn. Dung sai độ thẳng và độ xoắn, được xác định trong EN 755-9, xác định xem tiết diện dài sáu mét có thể đi qua đường CNC mà không gặp vấn đề về kẹp hay không. Độ cứng nhất quán trong một mẻ cho bạn biết liệu quá trình lão hóa có đồng đều hay không. Các đường khuôn và vệt dòng chảy chỉ xuất hiện sau khi anodizing, vì vậy cổng kiểm tra phải bao gồm một mẫu anodized thử nghiệm.
Ngưỡng thực tế: đối với các biên dạng dài hơn ba mét, hãy yêu cầu cung dưới 1,5 mm trên một mét và xoắn dưới một độ trên một mét trừ khi bản vẽ chỉ định các giá trị chặt chẽ hơn. Đối với các bề mặt được anod hóa, cần phải có mẫu anod hóa đầu tiên để lộ ra các đường khuôn trước khi sản xuất hàng loạt. Đối với các bộ phận được gia công, hãy xác nhận rằng độ thẳng được đo sau khi kéo dãn chứ không phải ngay sau khi cưa.
Nhu cầu về nhôm ép đùn trải rộng trên nhiều lĩnh vực và sự kết hợp này đã thay đổi khi các ứng dụng năng lượng mới mở rộng quy mô. Biểu đồ dưới đây cho thấy sự phân bổ gần đúng về mức tiêu thụ hồ sơ ép đùn theo lĩnh vực sử dụng cuối.
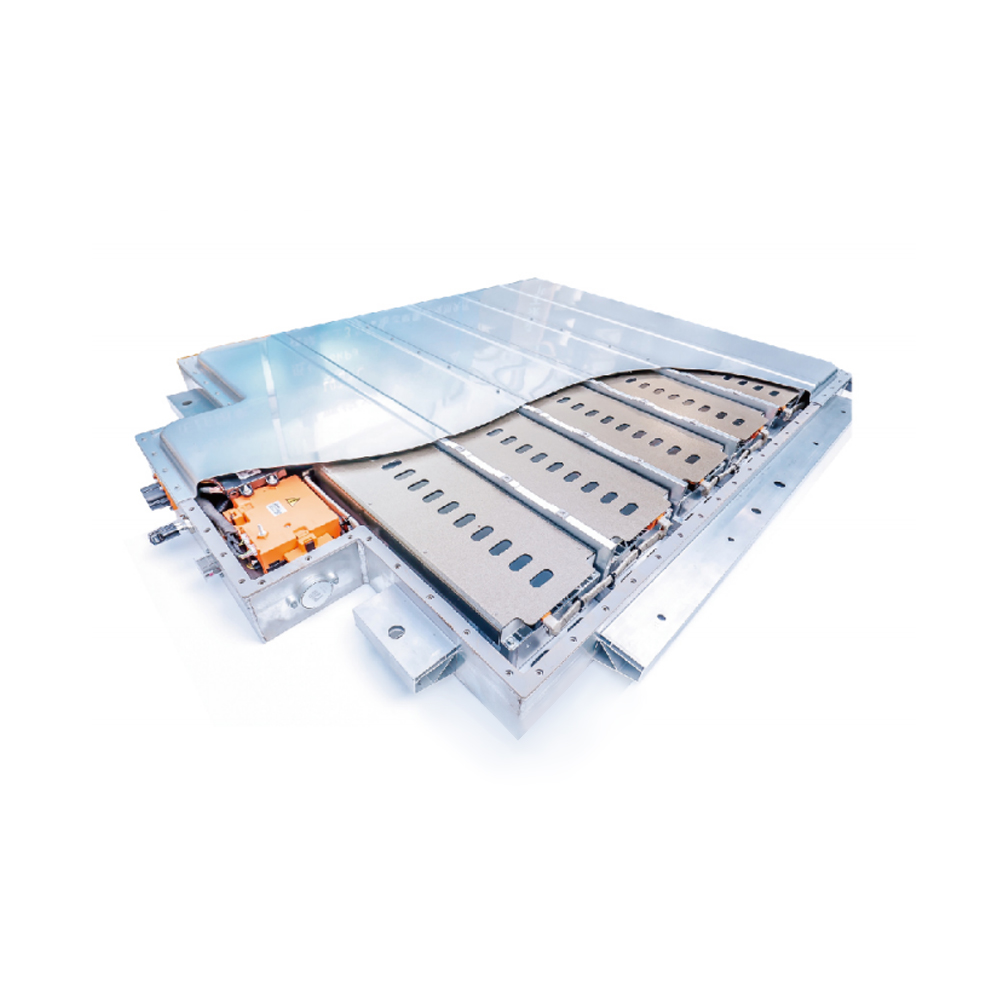
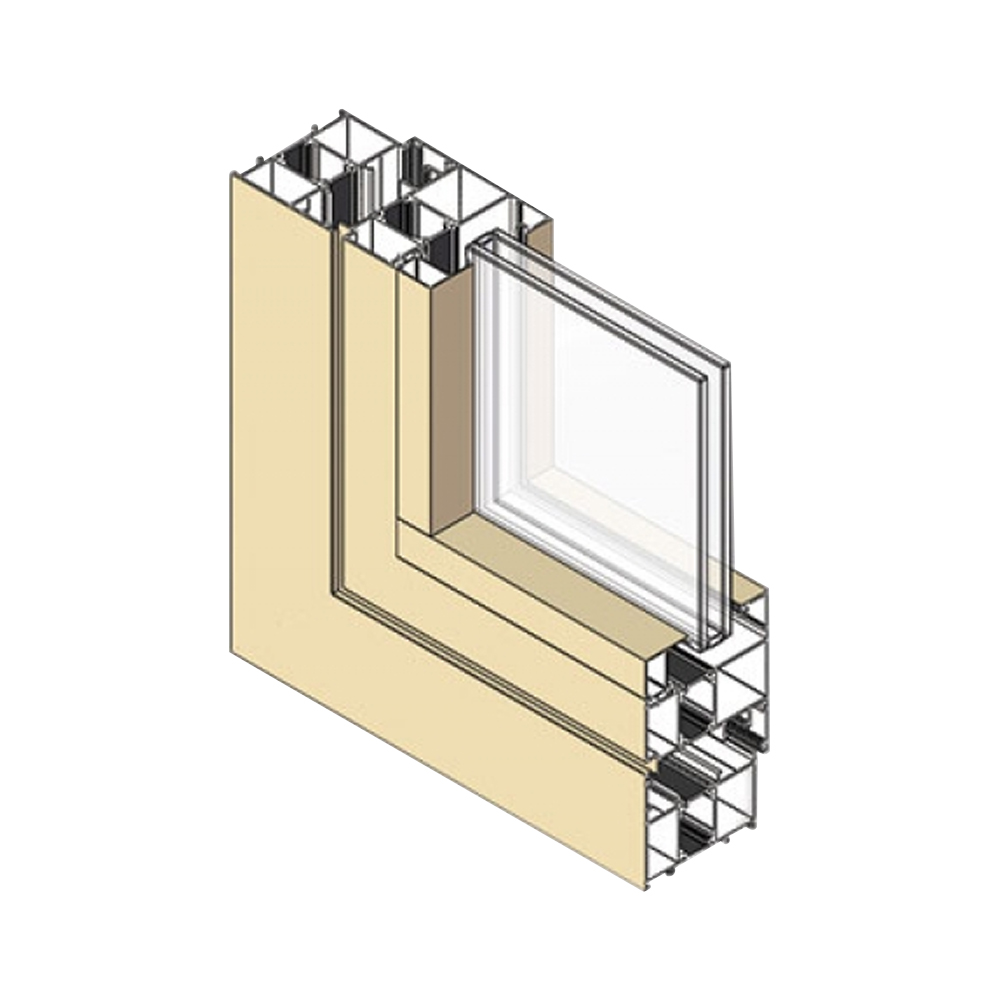
Hồ sơ kiến trúc - tường rèm, cửa sổ, cửa ra vào, hàng rào và giàn giáo - vẫn là khối đơn lẻ lớn nhất. Nhu cầu về ô tô đã phát triển vượt ra ngoài phạm vi trang trí đơn giản đến các cấu trúc cấu trúc cho vỏ pin, giá nóc và hệ thống bàn đạp; sự thay đổi hướng tới hồ sơ đùn nhôm trong ô tô và xe năng lượng mới là câu trả lời trực tiếp cho mục tiêu giảm cân. Giá đỡ lắp đặt năng lượng mặt trời và khung bộ pin đã trở thành một danh mục mua sắm riêng biệt với các yêu cầu về dung sai và độ ăn mòn riêng.
 Các nhà cung cấp chuyên biệt cho ép đùn nhôm năng lượng mới Nhà cung cấp này tập trung vào các cấu hình dành cho khung lắp đặt năng lượng mặt trời và bộ pin, trong đó dung sai chặt chẽ và khả năng chống ăn mòn là rất quan trọng—khác biệt với các yêu cầu về kiến trúc hoặc ô tô, khiến chúng đáng được đánh giá cho các dự án năng lượng tái tạo. Xem sản phẩm →
Đối với mỗi lĩnh vực, kinh nghiệm trong lĩnh vực của nhà cung cấp cũng quan trọng như năng lực báo chí. Một hồ sơ hoạt động tốt trong trang trại năng lượng mặt trời sẽ không tự động đáp ứng các yêu cầu về bề mặt của mặt tiền kiến trúc.
Quy trình làm việc có cấu trúc giúp dự án luôn được kiểm soát dù bạn đặt hàng nguyên mẫu nhỏ hay hàng loạt nhiều tấn.
Tải trọng tĩnh hoặc động, tiếp xúc ngoài trời, tiếp xúc với hóa chất, nhiệt độ vận hành.
Cân bằng độ bền, khả năng hàn, chất lượng hoàn thiện và ngân sách với sự so sánh ở trên.
Giữ độ dày tường đồng đều; tránh các vây dài không được hỗ trợ và các góc bên trong sắc nét.
Tham khảo EN 755-9 để biết kích thước và nêu rõ loại anodizing hoặc sơn tĩnh điện.
Kiểm tra các mảnh đầu tiên về kích thước, độ thẳng, kết cấu bề mặt và mẫu anodized.
Kiểm tra khả năng truy xuất nguồn gốc độ cứng, tính nhất quán hoàn thiện và chất lượng đóng gói trước khi giao hàng.
Dùng thử là bước mà hầu hết người mua đều bỏ qua. Vì công cụ khuôn xác định biên dạng nên nhà cung cấp có xưởng khuôn nội bộ có thể phản ứng với các vấn đề hình học nhanh hơn, điều này trực tiếp rút ngắn thời gian sản xuất. Quy mô nhà máy cũng là một vấn đề quan trọng: một nhà cung cấp có nhiều dây chuyền ép đùn và công suất lớn hàng năm có thể lên kế hoạch cho các đợt thử khuôn và sản xuất linh hoạt hơn.
Trong nhiều dự án, các biên dạng chỉ là điểm khởi đầu: Gia công CNC thêm các lỗ, khe và bề mặt tiếp xúc, đồng thời các dịch vụ lắp ráp biến một nhóm biên dạng thành một bộ phận sẵn sàng để lắp đặt.
 Dịch vụ gia công và lắp ráp nhôm tích hợp Ngoài các cấu hình thô, nhà cung cấp này còn cung cấp dịch vụ gia công CNC, xử lý bề mặt và lắp ráp tại một nơi, điều này có thể giảm thiểu thiệt hại khi vận chuyển và độ phức tạp của tài liệu—chìa khóa cho các dự án cần các bộ phận sẵn sàng lắp đặt. Xem sản phẩm →
Cuối cùng, hãy xác minh rằng nhà cung cấp có thể quản lý các bước ngoài quá trình ép đùn. Nhiều sự chậm trễ của dự án bắt đầu khi các cấu hình cần được gia công, xử lý bề mặt hoặc lắp ráp tại các nhà cung cấp khác nhau. Một đối tác tích hợp giúp giảm thiểu thiệt hại khi vận chuyển và độ phức tạp của tài liệu. Bạn có thể xem lại lịch sử công ty của chúng tôi và phạm vi sản xuất trên về trang để xác nhận những khả năng đó trước khi đặt hàng.
Bản quyền © 2025 Công ty TNHH Nhôm Jiangyin Jianbang
Mọi quyền được bảo lưu.
 Nhà sản xuất đùn nhôm
Nhà cung cấp hồ sơ nhôm