Trang chủ / Blog / Tin tức ngành / Đùn nhôm để gia công CNC: Hướng dẫn thiết kế, dung sai và hợp kim
Tin tức ngành


Một người xây dựng khung đặt hàng bốn mươi chiều dài có biên dạng rãnh chữ T 80 x 80 mm trong 6063-T5, gia công cả hai đầu vuông góc, bắt vít lên giàn và sau đó đo cung 0,7 mm trên 1,5 m đường ray tuyến tính. Khuôn vẫn hoạt động tốt, vật liệu ép đùn nằm trong dải dung sai của nó và nhà cung cấp không làm gì sai. Sai lầm đã xảy ra nhiều tháng trước đó, khi hợp kim được chọn vì nó dễ đùn hơn là vì nó hoạt động như thế nào dưới máy nghiền mặt.
Mô hình đó giải thích hầu hết việc làm lại trong lĩnh vực này. Ép đùn nhôm cho CNC là một quyết định gồm hai giai đoạn: biên dạng được tạo hình nóng, sau đó được cắt nguội và giai đoạn thứ hai xử lý các lựa chọn được thực hiện cho giai đoạn đầu. Hợp kim, nhiệt độ, độ dày thành, độ thẳng và dung sai gia công đều tương tác với nhau và thứ tự bạn giải quyết chúng sẽ quyết định xem bạn loại bỏ các bộ phận hay bản vẽ loại bỏ.
Bắt đầu với máy chứ không phải với khuôn. Sử dụng 6061-T6 hoặc 6005A-T6 khi quá trình ép đùn sẽ được xay, khoan và khai thác và phải mang tải; sử dụng 6063-T5 cho khung, vỏ, tản nhiệt và đồ đạc ít ứng suất. Sau đó, xác định độ thẳng, độ xoắn và dung sai gia công bằng văn bản và chừa lại 0,5 đến 1,0 mm phôi trên mỗi mặt sẽ được cắt. Giá mỗi kg là biến số cuối cùng, không bao giờ là biến số đầu tiên.
Hai biên dạng có thể để lại cùng một dòng ép, trông giống hệt nhau và được gia công giống như các vật liệu khác nhau. Sự khác biệt là ở hợp kim và độ tuổi của nó. Khả năng gia công ở đây không phải là một con số; đó là sự hình thành phoi, cạnh tích hợp, độ mòn của dụng cụ và mức độ di chuyển của bộ phận sau khi kẹp tháo ra.
Công cụ phù hợp cho khung, thùng loa và tản nhiệt có khe chữ T. Nó đùn thành các hốc mỏng, phức tạp và được anod hóa đồng đều. Nó cũng mềm, khoảng 60 HB, do đó, nó làm dính chặt dao cắt, xé rách ở tốc độ tiến dao mạnh và giữ ren ren kém an toàn hơn 6061. Có thể chấp nhận được đối với các lỗ hở và thiết bị chiếu sáng, rủi ro hơn đối với các mối nối máy chịu tải cao.
Cường độ năng suất gần 6061 ở khoảng 260 MPa, với khả năng ép đùn tốt hơn đáng kể, điều này quan trọng khi phần rỗng cần thành mỏng hoặc bán kính góc hẹp. Được sử dụng rộng rãi trong các kết cấu đường sắt và xe điện, nơi cả độ cứng và khả năng hàn đều được tính đến.
Năng suất khoảng 275 MPa và khoảng 95 HB, do đó phoi bị vỡ, lớp hoàn thiện vẫn sạch và ren được giữ nguyên. Sự đánh đổi là chi phí xử lý: T6 yêu cầu xử lý dung dịch và lão hóa riêng biệt, điều này làm tăng thêm rủi ro biến dạng và đẩy thành tối thiểu thực tế của lỗ rỗng lên khoảng 1,6 đến 2,0 mm.
Hợp kim ép đùn thông thường mạnh nhất với năng suất khoảng 310 MPa, thường được chỉ định cho các bộ phận kết cấu và giá đỡ chịu ứng suất. Mong đợi độ mòn khuôn cao hơn và lên kế hoạch cho hoạt động gia công thô và hoàn thiện vì những vết cắt nặng sẽ giải phóng ứng suất dư.
Nếu cửa hàng của bạn vẫn đang hiệu chỉnh đường chạy dao dựa trên hình dạng biên dạng, tài liệu tham khảo này trên các cấu hình nhôm công nghiệp hoạt động như thế nào trong gia công CNC đáng đọc cùng với báo cáo bài viết đầu tiên của bạn.
 Nhà cung cấp tùy chỉnh khuôn ép đùn nhôm Khuôn ép đùn nhôm tùy chỉnh mang lại độ chính xác chưa từng có, cho phép các nhà sản xuất đạt được các hình dạng phức tạp với dung sai chặt chẽ. Không giống như các khuôn tiêu chuẩn,... Xem sản phẩm →
Dung sai đùn là nơi các dự án lặng lẽ mất tiền. Một biên dạng được đặt hàng ở độ thẳng thương mại khoảng 1 đến 2 mm trên mét và độ xoắn lên tới 1 độ trên mét vẫn sẽ cần phôi gia công, bởi vì đồ gá tham chiếu đến quá trình ép đùn chứ không phải bản vẽ. Nếu mặt chuẩn bị lệch thì mọi vết cắt xuôi dòng đều thừa hưởng lỗi.
Ba thông số kỹ thuật thực hiện hầu hết công việc:
Khuôn tùy chỉnh thường là phần rẻ nhất của bài tập này. Khi một phần phải giữ phẳng mặt gia công trong một khoảng thời gian dài, việc gia công từ hình dạng danh mục tiêu chuẩn thường tốn nhiều chi phí cố định hơn so với khuôn chuyên dụng sẽ có chi phí hoàn toàn.
Người mua có xu hướng thương lượng chi tiết đơn hàng ép đùn và bỏ qua mọi thứ xung quanh nó. Phân tích minh họa về chi phí phân phối trên mỗi kg cho thấy lý do tại sao đó là một sai lầm: kim loại chiếm ưu thế, nhưng định mức gia công mà bạn đồng ý sẽ âm thầm tăng thêm trọng lượng cho mỗi chiều dài bạn vận chuyển và cắt.
Hai đòn bẩy theo sau hình ảnh đó. Đầu tiên, hãy mua trọng lượng hợp kim và phôi một cách chính xác, vì dung sai 0,5 mm trên phần rỗng sẽ nhân lên hàng nghìn mét. Thứ hai, coi việc khấu hao khuôn là khoản khấu hao một lần và sẽ biến mất sau đơn đặt hàng đầu tiên, điều này làm cho số lượng lặp lại rẻ hơn nhiều so với số lượng dùng thử đề xuất.
 Nhà cung cấp hồ sơ đùn nhôm công nghiệp Cấu hình nhôm công nghiệp chung của chúng tôi mang đến sự cân bằng hoàn hảo giữa sức mạnh, độ bền và thiết kế nhẹ. Cho dù bạn cần một khung chắc chắn cho máy móc hạng nặng... Xem sản phẩm →
Nhu cầu không trải đều giữa các ngành và sự phân chia sẽ định hình những gì các nhà sản xuất máy đùn giữ trong kho cũng như tốc độ họ có thể báo giá.
Khung máy chiếm ưu thế vì máy hình học có khe chữ T có thể dự đoán trước và lắp ráp lại mà không cần hàn. Công việc ô tô và xe điện là phân khúc phát triển nhanh nhất, trong đó các phần ép đùn thường được gia công trên ba mặt và lắp ráp với các bộ phận khác. Bộ lưu trữ năng lượng và phần cứng năng lượng mặt trời ưa chuộng các đoạn dài, mỏng, chi phí thấp, trong đó độ thẳng quan trọng hơn độ bền.
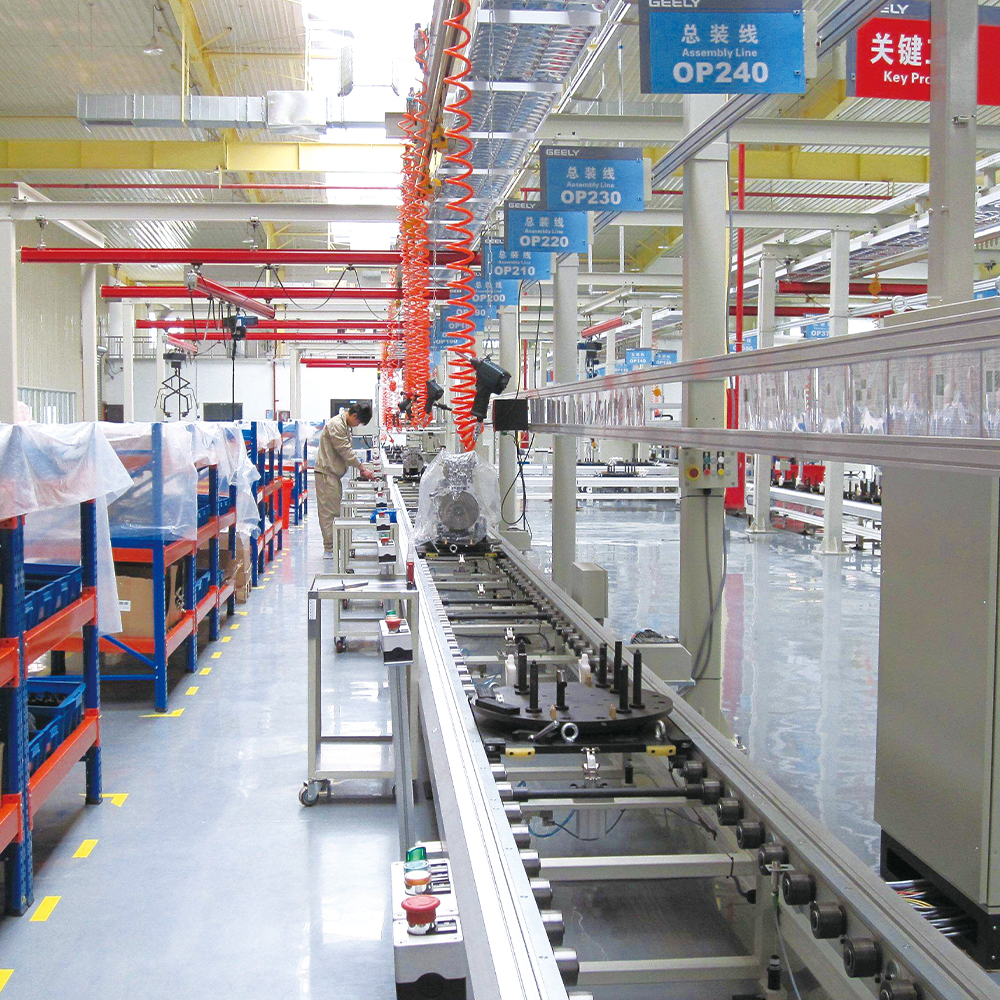
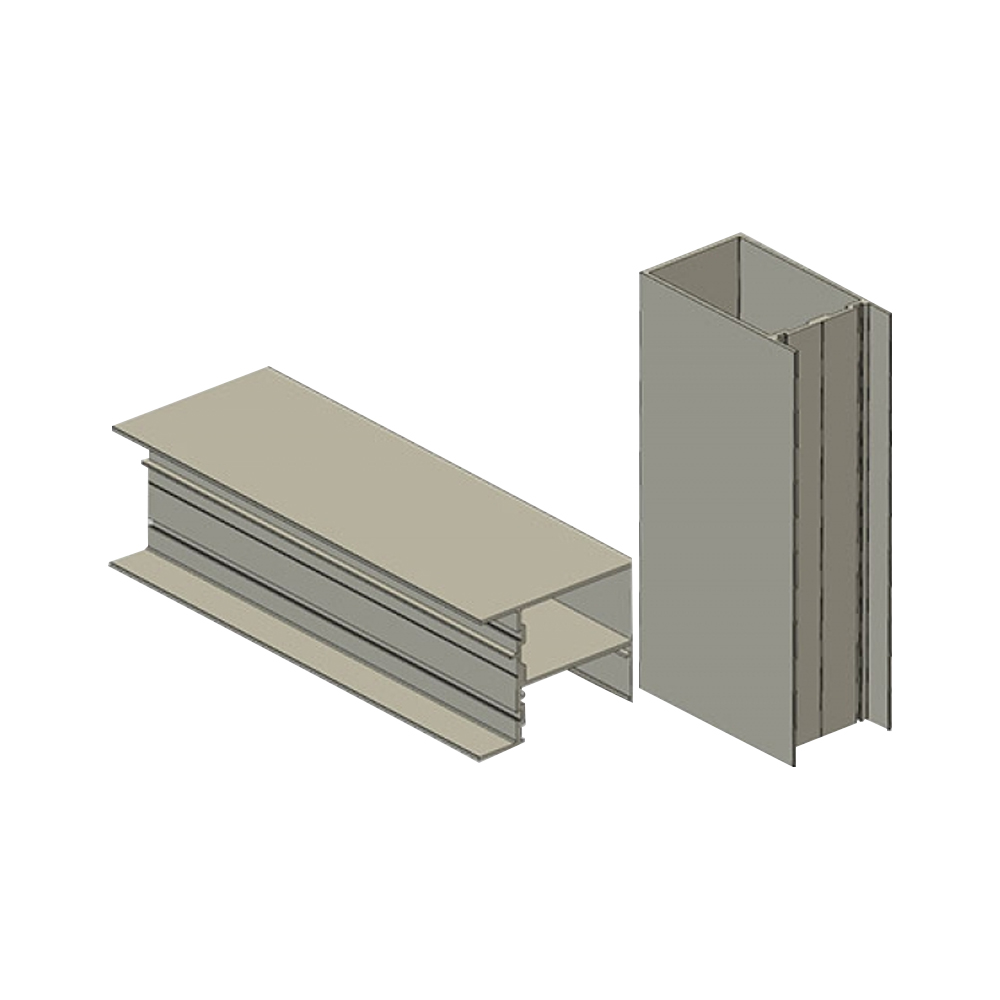
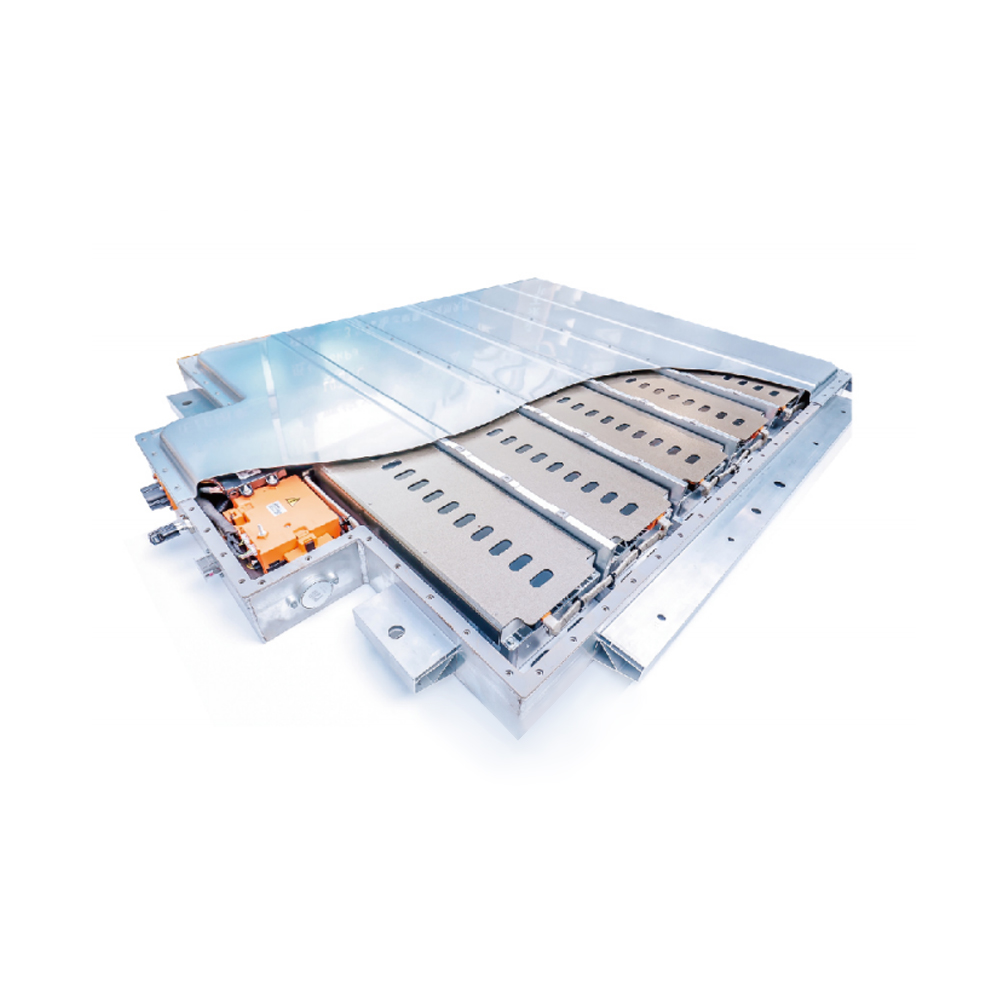
Các phần kết cấu và dây chuyền lắp ráp tiêu chuẩn bao gồm hầu hết các công việc khung mà không có khuôn mới, trong khi vỏ pin, giá đỡ và các bộ phận đường ray hầu như luôn phù hợp với một cấu hình chuyên dụng.
 Phụ tùng ô tô công nghiệp Gia công chính xác Trong thế giới sản xuất ô tô công nghiệp, gia công chính xác đóng vai trò là nền tảng để sản xuất các bộ phận xác định hiệu suất và độ tin cậy của xe... Xem sản phẩm →
Nhà cung cấp chỉ có thể kiểm soát những gì bạn chỉ định. Hãy thực hiện năm bước này theo thứ tự và hầu hết những điều bất ngờ ở cuối dòng sẽ biến mất trước khi con súc sắc đầu tiên được cắt.
Liệt kê mọi mặt sẽ được cắt, mọi sợi chỉ sẽ được khai thác và mốc đo lường bạn sẽ kẹp. Điều này cho máy đùn biết bề mặt nào phải phẳng.
Phù hợp độ bền và độ cứng với thùng chứa chứ không phải với phôi rẻ nhất trên kệ. Giấy chứng nhận tính khí phải đi kèm với hàng hóa.
Kiểm tra tường tối thiểu, bán kính góc và liệu phần đó có thể kéo thẳng mà không bị nứt hay không. Điều chỉnh bản vẽ trước khi đặt hàng dụng cụ.
Đưa độ thẳng, độ xoắn, dung sai của tường và loại bỏ cổ phiếu trong thông số kỹ thuật mua hàng, không phải trong chuỗi email.
Gia công một bộ đầy đủ, đo cung và độ xoắn sau khi nhả kẹp và chỉ sau đó mới giải phóng khối lượng sản xuất.
Trước khi cam kết khối lượng, cũng cần kiểm tra thông tin của nhà cung cấp. dấu chân đùn và gia công , bao gồm số lượng máy ép, xử lý nhiệt và công suất gia công nội bộ, bởi vì một đối tác ép đùn nhưng không thể gia công bằng máy vẫn sẽ gửi các bộ phận của bạn ra ngoài để thực hiện các hoạt động quyết định năng suất của bạn.
Bản vẽ được phê duyệt, các bộ phận được lắp ráp phù hợp và sau đó một năm sử dụng sẽ quyết định liệu lựa chọn đó có đúng hay không. Một số biện pháp kiểm soát bảo vệ kết quả đó.
Không có bước nào trong số này là kỳ lạ, nhưng mỗi bước sẽ rẻ hơn so với việc phát hiện ra vấn đề sau khi các bộ phận đã được lắp ráp và vận chuyển.
Quá trình ép đùn nhôm cho CNC thành công khi thông số kỹ thuật được ghi từ trục chính ngược trở lại. Chọn hợp kim để cắt, xác định độ thẳng và dung sai trước khi đặt hàng khuôn, đồng thời xử lý quá trình ép đùn và gia công như một quy trình thay vì mua hai lần. Trình tự đó giúp kiểm soát dung sai, tỷ lệ phế liệu và thời gian giao hàng rất lâu sau khi báo giá được ký.
Bản quyền © 2025 Công ty TNHH Nhôm Jiangyin Jianbang
Mọi quyền được bảo lưu.
 Nhà sản xuất đùn nhôm
Nhà cung cấp hồ sơ nhôm