Trang chủ / Blog / Tin tức ngành / Cánh máy bay cánh nhôm: Lựa chọn hợp kim, dung sai và đối tác tìm nguồn ứng dụng
Tin tức ngành


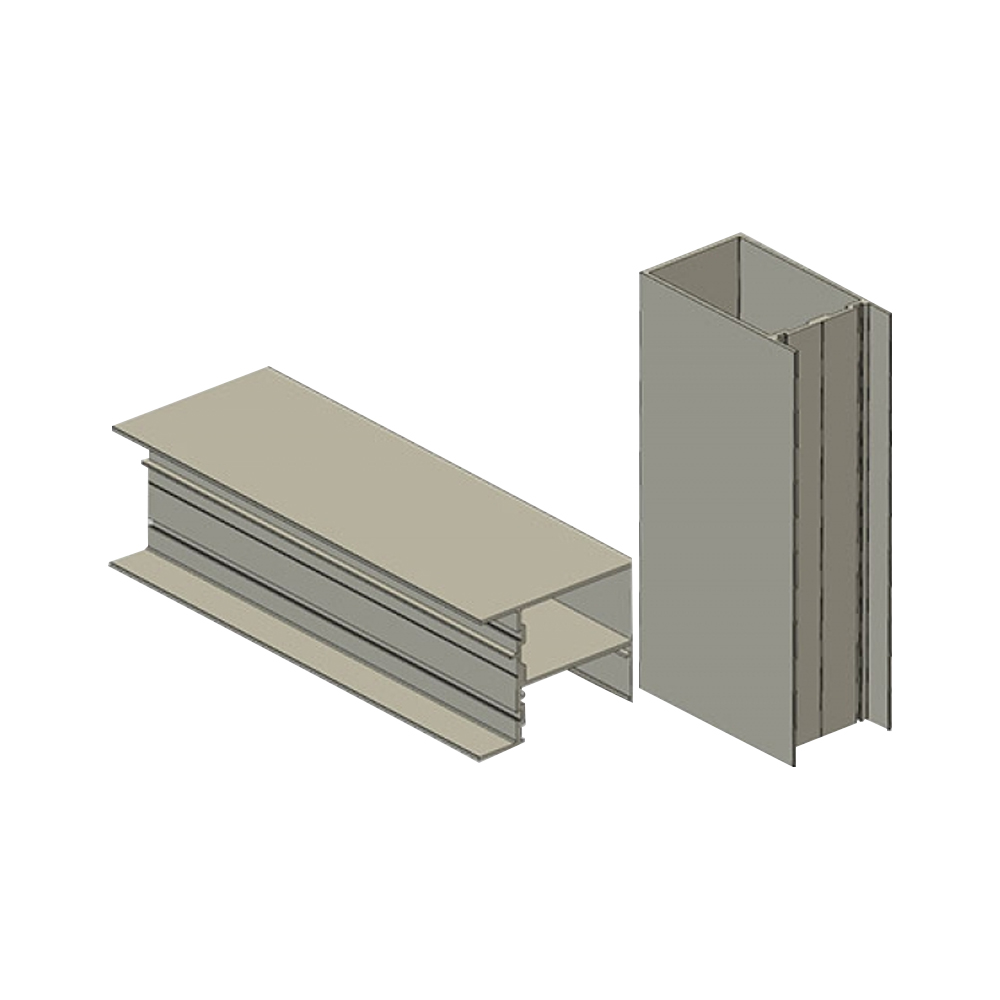
Máy ép đùn cánh máy bay bằng nhôm không phải là một ống hình chữ nhật có sẵn hoặc một góc thông thường. Nó là một cấu hình có mặt cắt ngang giống như cánh được sắp xếp hợp lý và nó thường giành được vị trí khi một bộ phận dài phải có hiệu quả về mặt khí động học, sạch sẽ hoặc cứng hơn trong một mặt phẳng uốn cụ thể. Trước khi bạn so sánh các báo giá, hãy quyết định bề mặt nào mang tính cấu trúc, bề mặt nào mang tính khí động học và bề mặt nào chỉ mang tính thẩm mỹ. Quyết định duy nhất đó thúc đẩy hợp kim, thiết kế khuôn, độ thẳng, xử lý bề mặt và chi phí gia công cuối cùng.
Kết luận có giá trị cao: Một dự án ép đùn cánh máy bay tốt được kiểm soát bởi bốn yếu tố: hợp kim và nhiệt độ, dung sai mặt cắt, độ hoàn thiện bề mặt và gia công thứ cấp. Con đường thực tế nhất là làm việc với một nhà sản xuất nhôm ép đùn tích hợp theo chiều dọc sở hữu xưởng khuôn, công suất máy ép và quy trình gia công. Cấu trúc đó làm giảm việc xếp chồng dung sai và rút ngắn thời gian lấy mẫu thử.
Quá trình ép đùn hình cánh máy bay được thực hiện bằng cách đẩy phôi nhôm đã được gia nhiệt trước qua khuôn có lỗ mở tái tạo mặt cắt ngang cần thiết. Kim loại được làm nguội và cứng lại sau khi rời khỏi máy ép. Bởi vì khuôn là liên tục nên đường nét khí động học lặp lại một cách đáng tin cậy trong thời gian dài. Điều đó làm cho việc ép đùn trở nên hấp dẫn đối với các bộ phận làm lệch hướng gió, cánh tay đỡ được sắp xếp hợp lý, bộ phận tạo hình, đường ray dẫn hướng và các thanh tăng cứng nhẹ ở những nơi có thể chấp nhận được mặt cắt không đổi.
Nó không phải là một quá trình cho mọi thành phần. Nếu bộ phận cần các mặt cắt khác nhau, các lỗ ngang sâu hoặc các cạnh sau rất sắc dưới giới hạn ép đùn thực tế, thì biên dạng này thường cần được kết hợp với gia công CNC. Điều này là bình thường trong thực tế: quá trình ép đùn tạo ra hình dạng gần như lưới và cấu trúc hạt; hoạt động gia công bổ sung thêm các giao diện chức năng như mặt lắp, khe và mẫu lỗ.
Đối với hầu hết người mua, hồ sơ cánh máy bay không phải là một mặt hàng trong danh mục. Dự án bắt đầu bằng một bản vẽ, một đường bao mặt cắt hoặc một bộ giao diện cài đặt. Trong tình huống này, việc tùy chỉnh khuôn ép đùn nhôm không phải là một tùy chọn bổ sung. Đây là bước đầu tiên và nó quyết định những gì thực sự có thể thực hiện được trong sản xuất.
 Khuôn ép đùn nhôm tùy chỉnh cho các cấu hình cánh máy bay chính xác Các khuôn tùy chỉnh xác định hình dạng có thể đạt được và dung sai chặt chẽ cho các phần cánh máy bay phức tạp. Thiết kế ổ trục và túi phù hợp giúp ngăn ngừa các khuyết tật như rửa trôi và biến dạng ở các cạnh mỏng trước khi sản xuất. Xem sản phẩm →
Vì khuôn quyết định độ chảy và hình dáng của kim loại, nên tránh chọn nhà cung cấp chỉ dựa trên giá mỗi kg. Khuôn mà cân bằng dòng chảy kim loại kém có thể tạo ra hiện tượng rửa trôi, đường khuôn hoặc biến dạng cục bộ ở mép sau mỏng. Hãy hỏi nhà cung cấp thiết kế hình dạng ổ trục và hốc như thế nào trước khi thực hiện đơn đặt hàng sản xuất rộng hơn.
Hầu hết các phần cánh máy bay có thể ép đùn đều sử dụng hợp kim 6000-series. Các hợp kim này có thể được ép đùn nóng, làm nguội, làm cứng theo tuổi, gia công và hàn mà không bị ăn mòn như nhiều hợp kim hàng không vũ trụ có độ bền cao. Sự cân bằng phổ biến là độ bền so với khả năng ép đùn và độ bền so với độ hoàn thiện bề mặt.
Giá trị biểu thị: luôn xác nhận ứng suất thử tối thiểu so với độ dày thành thực tế và chứng chỉ vật liệu EN 755-2 hoặc ASTM B221M.
Nếu bạn muốn hiểu hình dạng, độ bền và độ hoàn thiện bề mặt tương tác như thế nào giữa các dòng sản phẩm ép đùn khác nhau, thì đây so sánh hồ sơ đùn nhôm là một tài liệu tham khảo hữu ích.
Nhiều người mua chọn một hợp kim bằng cách so sánh các giá trị ứng suất bằng chứng. Trong quá trình ép đùn cánh máy bay, điều đó có thể gây hiểu nhầm. Một đoạn dài, mỏng khi uốn thường bị giới hạn bởi mất ổn định cục bộ hoặc bởi độ thẳng hơn là bởi điểm chảy dẻo của vật liệu. Sức mạnh rất hữu ích, nhưng các điểm kiểm soát ẩn thường như sau:
Biểu đồ dưới đây cho thấy một hình ảnh so sánh của các hợp kim tương tự từ bảng. Chiều cao của mỗi thanh được chia tỷ lệ theo giá trị ứng suất bằng chứng điển hình là 0,2%.
Đối với phần cánh nhẹ có thành mỏng, hãy chọn hợp kim thấp nhất đáp ứng giới hạn thiết kế yêu cầu. Độ bền cao hơn thường có nghĩa là chi phí hợp kim cao hơn và khả năng chống đùn cao hơn, điều này có thể làm giảm độ đồng đều của độ dày thành có thể đạt được hoặc làm cho cấu hình cần bán kính góc lớn hơn.
Trong nhiều tổ hợp, phôi cánh máy ép đùn chỉ là bước khởi đầu. Các lỗ lắp, rãnh, vết cắt cuối, lỗ đối diện và lỗ ren đều có thể được tạo ra trước khi hoàn thiện. Một nhà cung cấp kiểm soát cả quá trình ép đùn và gia công chính xác có thể duy trì toàn bộ chuỗi dung sai trong một tổ chức.
 Dịch vụ gia công chính xác cho các bộ phận ép đùn ô tô Gia công chính xác tại nhà bổ sung cho quá trình ép đùn bằng cách xử lý các lỗ, rãnh và các tính năng taro trong một chuỗi dung sai. Cách tiếp cận tích hợp này phù hợp với khối lượng nhỏ chạy trên nhiều lĩnh vực công nghiệp. Xem sản phẩm →
Phần cánh máy bay xuất hiện trên nhiều lĩnh vực hơn nhiều người mua mong đợi. Sự phân bổ thô dưới đây phản ánh sự kết hợp sản xuất với khối lượng nhỏ hơn điển hình trong đó phổ biến là ép đùn từ 500 đến 5.000 kg.
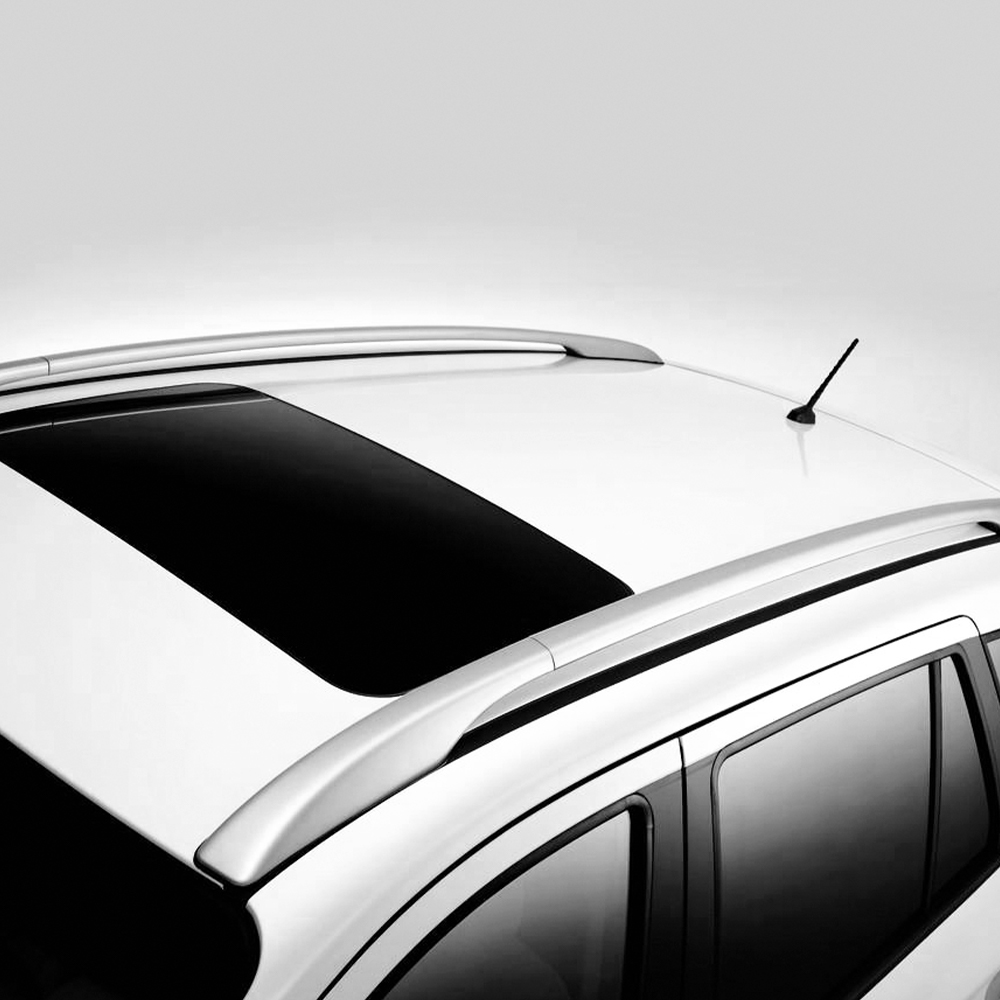
Phương tiện vận chuyển trên mặt đất là bộ phận giữ vững chắc nhất vì các bộ làm lệch hướng không khí, các tấm chắn bên, các dải chuyển tiếp trên mái và các cánh tay kết cấu nhẹ đều được hưởng lợi từ phần khí động học không đổi. Tiếp theo là tự động hóa công nghiệp: giàn di chuyển và cánh tay trục robot sử dụng dầm cánh máy bay để giảm quán tính và sức cản của gió ở tốc độ cao hơn. Thiết bị năng lượng mới, chẳng hạn như máy theo dõi năng lượng mặt trời và khung làm mát pin, thường cần các cấu hình được sắp xếp hợp lý để có thể mang theo cáp hoặc phần cứng lắp đặt.
Báo giá mỗi kg rẻ nhất hiếm khi là con đường chi phí thấp thực sự. Thiết kế khuôn, phê duyệt sản phẩm đầu tiên, lỗi bề mặt và gia công lại có thể tốn gấp nhiều lần giá trị của một đợt sản xuất nhỏ. Sử dụng trình tự này khi tìm nguồn cung ứng ép đùn cánh máy bay bằng nhôm:
Bước 1 - Xác định đường bao dung sai thực.
Đánh dấu kích thước nào là bề mặt giao phối và kích thước nào có thể là dung sai chung. Việc chỉ định quá mức toàn bộ phần sẽ làm tăng thêm chi phí mà không cải thiện chức năng.
Bước 2 - Gửi yêu cầu DFM.
Cung cấp hợp kim mục tiêu, phạm vi chiều dài, khối lượng hàng năm và yêu cầu trực quan. Yêu cầu giới hạn độ dày của tường, bán kính góc tối thiểu và lời khuyên về độ thẳng.
Bước 3 - Xem lại khuôn thí điểm.
Kiểm tra mẫu bài viết đầu tiên trước khi phê duyệt sản xuất đầy đủ. Đo cạnh sau và bất kỳ bề mặt được anot hóa nào dưới ánh sáng thực tế.
Bước 4 - Lập kế hoạch gia công thứ cấp.
Group CNC làm việc với nhà cung cấp để tránh việc di chuyển các biên dạng dài giữa các nhà máy. Xử lý kết hợp bảo vệ mối quan hệ kích thước và giảm thiệt hại khi xử lý.
Một gói định hình đặc thường nặng khoảng 12 tấn mỗi container 20 ft, nhưng các phần cánh máy bay dài có thể bị giới hạn về thể tích do hình dạng mở hoặc giống vây của chúng. Kiểm tra kích thước bao bì và bó trước khi sử dụng giá mỗi kg làm so sánh duy nhất.
Các cấu hình cánh máy bay bằng nhôm được làm từ hợp kim dòng 6000 có khả năng chống ăn mòn tự nhiên nhưng không cần bảo trì. Các cạnh cắt, lỗ khoan và các khu vực bị hư hỏng trong quá trình lắp ráp có thể trở thành điểm bắt đầu gây rỗ nếu tiếp xúc với môi trường biển hoặc công nghiệp.
Để sử dụng ngoài trời, nên sử dụng phương pháp anodizing hoặc sơn tĩnh điện. Lớp anod cung cấp khả năng chống mài mòn và giúp cấu hình giữ được vẻ ngoài sạch sẽ. Nếu cấu hình cũng cần dung sai gia công chặt chẽ, hãy nhớ rằng lớp phủ chiếm một phần kích thước hoàn thiện; nhà máy phải biết bề mặt nào được gia công trước khi phủ và bề mặt nào được phủ trước khi gia công.
 Các tùy chọn xử lý bề mặt và lớp phủ cho nhôm định hình Anodizing và sơn tĩnh điện cải thiện độ bền và vẻ ngoài nhưng ảnh hưởng đến kích thước cuối cùng. Giấy chứng nhận vật liệu và truy xuất nguồn gốc hợp kim là rất cần thiết để tuân thủ các tiêu chuẩn quốc tế. Xem sản phẩm →
Từ quan điểm tuân thủ, hãy yêu cầu giấy chứng nhận vật liệu xác định hợp kim, nhiệt độ và số lô. Đối với các dự án Châu Âu, biên dạng thường được đặt hàng theo EN 755-2 về tính chất cơ học và EN 755-9 về dung sai kích thước. Đối với các dự án ở Bắc Mỹ, ASTM B221M là cơ sở thực tế. Nếu hồ sơ trở thành một phần của thiết bị điện tử hoặc cụm lắp ráp xe, thì OEM cuối cùng cũng có thể yêu cầu khai báo RoHS và REACH.
Cuối cùng, lưu trữ các cấu hình cánh máy bay dài trên yên hỗ trợ thay vì trực tiếp trên sàn. Giữ chúng khô ráo và tách biệt khỏi khung thép. Những chi tiết nhỏ này rất quan trọng vì bộ phận khí động học đắt tiền sẽ mất phần lớn giá trị khi nó xuất hiện vết lõm, vết nước hoặc ăn mòn điện.
Bản quyền © 2025 Công ty TNHH Nhôm Jiangyin Jianbang
Mọi quyền được bảo lưu.
 Nhà sản xuất đùn nhôm
Nhà cung cấp hồ sơ nhôm