Trang chủ / Blog / Tin tức ngành / Hướng dẫn về Phần Nhôm: Hình dạng, Hợp kim, Dung sai và Kiểm tra Nhà cung cấp
Tin tức ngành


Một nhà sản xuất cửa sổ từng từ chối 1,8 tấn nhôm vì tường khung bên ngoài có kích thước 1,08 mm so với kích thước bản vẽ là 1,2 mm. Hợp kim là chính xác, anodizing đồng đều, giá cả cạnh tranh và lô hàng vẫn không đạt yêu cầu kiểm tra đầu vào. Một phần nhôm được đánh giá dựa trên bản vẽ chứ không phải dựa trên mô tả.
Phần nhôm, còn được gọi là nhôm định hình hoặc ép đùn, là một đoạn nhôm được đẩy nóng qua khuôn thép cho đến khi nó có mặt cắt ngang cố định: đặc, rỗng hoặc bán rỗng. Kích thước dao động từ hạt cửa sổ 10 mm đến khung pin 400 mm. Khi hai nhà cung cấp báo giá cùng một hồ sơ với mức giá chênh lệch 20%, họ gần như không bao giờ báo giá giống nhau. Hợp kim, tính khí, dung sai độ dày của tường, độ thẳng, độ hoàn thiện bề mặt và bao bì đều ảnh hưởng đến số lượng.
Kết luận cốt lõi: khóa hợp kim, nhiệt độ, độ dày thành và dung sai kích thước trước khi bạn thương lượng giá. Trong một đơn đặt hàng công nghiệp điển hình, bốn biến số đó quyết định xem bộ phận đó có được lắp ráp trên dây chuyền hay không, trong khi giá mỗi kg chỉ quyết định ai thắng đơn đặt hàng. Một báo giá được đưa ra mà không yêu cầu mức dung sai của bạn sẽ không thể so sánh được với báo giá tiếp theo và việc so sánh cả hai báo giá sẽ có giá cao hơn mức chênh lệch.
Hầu hết các vấn đề về chất lượng trong các phần ép đùn đều xảy ra trong 48 giờ đầu tiên sản xuất, rất lâu trước khi mọi người thảo luận về việc anod hóa hoặc đóng gói.
Chi phí chết là nơi mà các đơn đặt hàng nhỏ bị tổn thương. Một khuôn rỗng đơn giản dành cho khung cửa sổ 40 mm có thể có giá vài trăm đô la Mỹ, trong khi khuôn bán rỗng lớn dành cho khung bộ pin có dải dung sai chặt chẽ có thể lên tới vài nghìn đô la Mỹ, thường được khấu hao theo đơn đặt hàng đầu tiên. Đây là lý do tại sao một phần tùy chỉnh hoàn toàn hiếm khi tiết kiệm nếu dưới một đến hai tấn và tại sao những người mua có chương trình lặp lại nên xác nhận ai sở hữu khuôn.
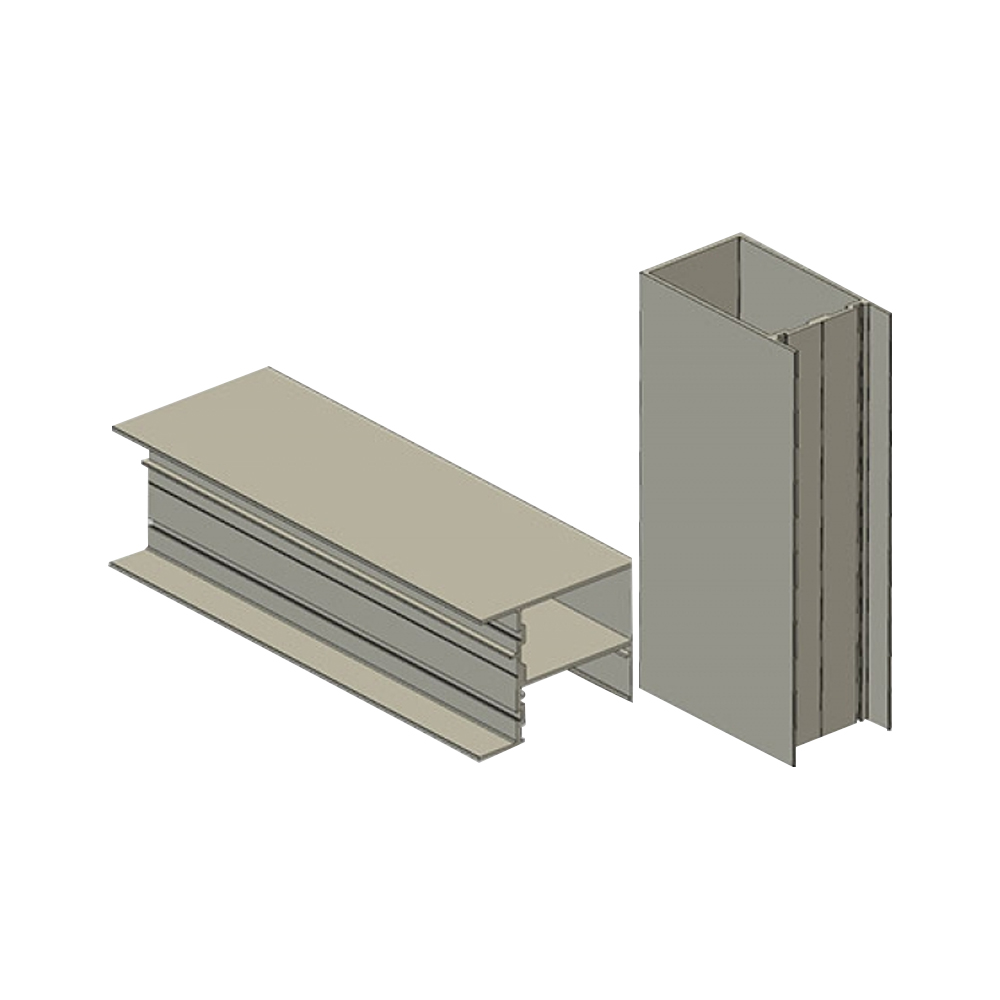 Hồ sơ đùn nhôm và dịch vụ tùy chỉnh Khám phá các cấu hình nhôm ép đùn, hợp kim, xử lý bề mặt và dịch vụ khuôn dập tùy chỉnh cho các ứng dụng kiến trúc, ô tô, công nghiệp và năng lượng. Xem sản phẩm →
Lựa chọn hợp kim đặt ra tiêu chuẩn về độ bền, khả năng chống ăn mòn và khả năng hàn. Nhiệt độ quyết định mức độ sức mạnh mà bạn thực sự nhận được.
Năng suất khoảng 170 MPa. Là giải pháp mặc định cho công trình kiến trúc và công nghiệp nhẹ, với khả năng phản ứng anodizing tuyệt vời và dễ dàng ép đùn thành các bức tường mỏng, phức tạp. Cửa sổ, cửa ra vào, tay vịn, viền và tản nhiệt.
Cường độ năng suất khoảng 260 MPa, có thể hàn và cứng hơn 6063. Nó chiếm ưu thế trong vận chuyển và giá đỡ quang điện, nơi các phần được nối tại chỗ và mối nối phải tồn tại trong chuyển động.
Cường độ năng suất khoảng 275 MPa với khả năng gia công tốt. Kết cấu khung, khung máy và tản nhiệt có đế dày. Ít tha thứ hơn trong các khuôn rỗng phức tạp.
Cường độ năng suất khoảng 310 MPa, mạnh nhất trong họ 6xxx thông thường. Được sử dụng cho đường sắt, máy móc hạng nặng và các kết cấu chịu tải, nhưng khó ép đùn hơn và khó uốn cong hơn.
Nhiệt độ quan trọng như hợp kim. T5 có nghĩa là được làm mát và lão hóa nhân tạo mà không cần gia công nguội thêm. T6 bổ sung thêm bước xử lý dung dịch và mang lại độ bền cao hơn với độ dẻo thấp hơn một chút. Một bản vẽ có chữ "6063" không có tính nóng nảy là chưa hoàn chỉnh và nhà cung cấp chấp nhận nó sẽ giao bất cứ thứ gì dễ sản xuất nhất trong tuần đó.
Để có cái nhìn song song về độ bền, hình dạng và độ hoàn thiện bề mặt tương phản với nhau như thế nào, điều này so sánh hồ sơ đùn nhôm là tài liệu tham khảo thực tế trước khi bạn hoàn thiện bản vẽ.
Các phần dưới đây chiếm phần lớn khối lượng mua hàng công nghiệp. Cột rủi ro là nơi tranh chấp thường bắt đầu.
Lưu ý: dải dung sai thường được nêu theo EN 755-3 hoặc GB/T 6892. Các mục trong cột rủi ro là những điểm thường được nêu ra nhất trong các báo cáo kiểm tra gửi đến.
Khấu hao khuôn chiếm ưu thế đối với đơn đặt hàng đầu tiên gồm hai hoặc ba tấn, sau đó giảm dần khi dụng cụ đã được thanh toán. Sau đó, sự khoan dung trở thành đòn bẩy lớn nhất. Yêu cầu cộng hoặc trừ 0,05 mm trên đường viền trang trí trong đó cộng hoặc trừ 0,15 mm sẽ có tác dụng có thể khiến chi phí đơn vị tăng thêm khoảng một phần tư và khách hàng sẽ không mua được gì. Điều ngược lại cũng đúng: tiết kiệm 0,1 mm độ dày thành để chi phí vật liệu cạo là cách nhanh nhất làm mất độ thẳng trên một đoạn dài.
 Thiết kế và dụng cụ khuôn ép đùn nhôm tùy chỉnh Xem các khuôn ép đùn tùy chỉnh dành cho các hình dạng phức tạp, dung sai chặt chẽ và dụng cụ bền bỉ giúp giảm chi phí gia công, lãng phí vật liệu và chi phí sản xuất. Xem sản phẩm →
Những cổ phiếu này phản ánh mức tiêu thụ ép đùn thông thường hơn là sổ đặt hàng của bất kỳ nhà máy nào. Điểm thực tế là việc xây dựng vẫn hấp thụ khối lượng lớn nhất, đó là lý do tại sao dung sai kiến trúc và chất lượng lớp phủ lại là chủ đề được thảo luận nhiều nhất, trong khi tốc độ tăng trưởng nhanh nhất lại nằm ở lĩnh vực vận tải và năng lượng. Giá đỡ quang điện và vỏ pin yêu cầu hợp kim có thể hàn và tính toán tải mà cấu hình cửa sổ không bao giờ phải đối mặt, do đó, cùng một dây chuyền ép đùn phục vụ hai thông số kỹ thuật rất khác nhau.
Yêu cầu đối với ép đùn nhôm năng lượng mới thường được viết xung quanh các trường hợp tải trọng, mối hàn và loại ăn mòn, đây là một lời nhắc nhở hữu ích rằng hình dạng mặt cắt chỉ bằng một nửa thông số kỹ thuật.
Nêu rõ tải trọng, nhịp, môi trường và phương pháp nối. Một nhà cung cấp hiểu rằng đường ray chịu tải 60 kg/m sẽ đề xuất độ dày thành khác với nhà cung cấp chỉ được giao một bản phác thảo.
Hợp kim, tính khí, cấp dung sai, phạm vi độ dày của tường, độ thẳng, độ xoắn, chiều dài cắt và xử lý bề mặt. Thiếu bất kỳ một trong những sự giải thích thay đổi này cho nhà cung cấp.
Xác nhận ai giữ khuôn, số tấn sẽ được hoàn lại chi phí dụng cụ và điều gì sẽ xảy ra với khuôn nếu chương trình kết thúc sau một đơn hàng.
Đo độ dày thành ở cả hai đầu của chiều dài, kiểm tra độ xoắn trên bề mặt phẳng và kiểm tra độ dày lớp phủ trên lô thực tế. Những bức ảnh che giấu chính xác những sai lệch quan trọng.
Việc cắt, mài bavia, taro, gia công và lắp ráp CNC thường xuyên được thực hiện. Các nhà cung cấp thực hiện các bước đó trong nội bộ sẽ rút ngắn chuỗi và loại bỏ một loạt chuyển giao dung sai giữa các nhà cung cấp. Gia công chính xác các bộ phận ô tô và công nghiệp là một ví dụ điển hình về khả năng đáng được xác minh sớm.
 Phụ tùng ô tô công nghiệp Dịch vụ gia công CNC chính xác Xem xét gia công CNC chính xác cho các bộ phận ô tô và công nghiệp, một dịch vụ xử lý sâu phù hợp khi cần giảm chuyển giao dung sai giữa các nhà cung cấp. Xem sản phẩm →
Phần nhôm là một sản phẩm đơn giản được bán theo yêu cầu kỹ thuật không thể tha thứ. Những người mua tránh làm lại không phải là những người thương lượng khó khăn nhất về giá mỗi tấn; họ là những người quyết định hợp kim, nhiệt độ, độ dày thành và dải dung sai trước rồi yêu cầu báo giá theo định nghĩa cố định đó. Mỗi lô bị từ chối đều có dấu vết của một trong bốn con số còn mơ hồ trên bản vẽ.
Bản quyền © 2025 Công ty TNHH Nhôm Jiangyin Jianbang
Mọi quyền được bảo lưu.
 Nhà sản xuất đùn nhôm
Nhà cung cấp hồ sơ nhôm